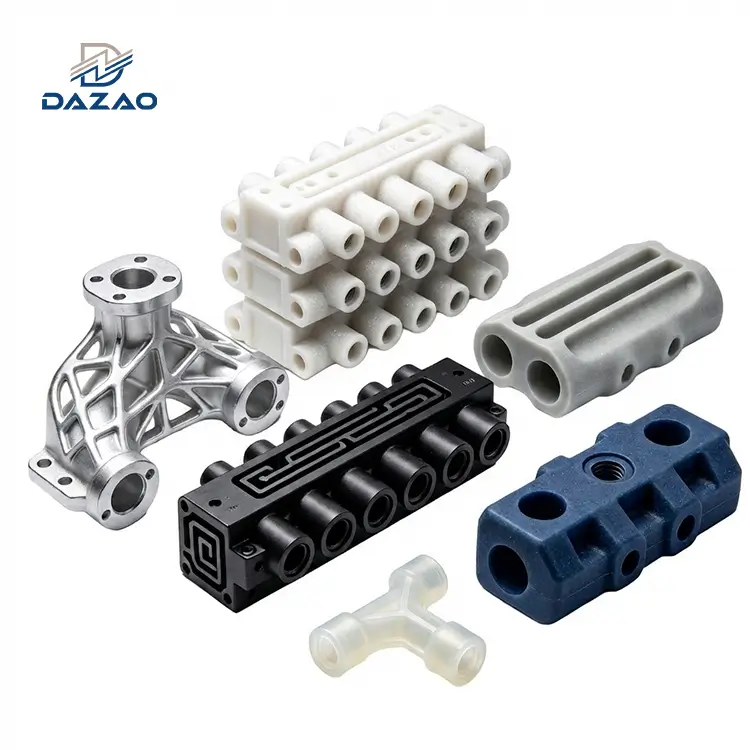
Промышленные услуги 3D-печати MJF TPU для эластомерных деталей
Устраните затраты на оснастку и ускорьте производство с помощью небольших-объемных-эластомеров с высокими эксплуатационными характеристиками.
Основные инженерные особенности:
Shore 75A-98A промышленная печать MJF TPU по запросу.
Решетчатые конструкции из ТПУ, напечатанные на 3D-принтере, для поглощения ударов.
Изготовленные на заказ уплотнения и прокладки из ТПУ, напечатанные на 3D-принтере.<0.3% leak rate.
3D-печать MJF TPU, сглаженная паром, для герметичной отделки.
Устойчивые к истиранию гибкие компоненты, напечатанные на 3D-принтере.
Мелкосерийное производство деталей из ТПУ, напечатанных на 3D-принтере.
Высокоэластичные детали MJF для автомобильной промышленности.
Быстрый срок поставки функциональных прототипов DFM в течение 3 дней.

Возможности промышленной 3D-печати MJF TPU и эластомеры материалов
Разработан для обеспечения высокой эластичности и изотропной прочности по берегу от 75А до 98А.
Мы обеспечиваем порошковую печать из термопластичного полиуретана (ТПУ) промышленного-класса с использованием систем HP Multi Jet Fusion. Этот метод производства позволяет получить гибкие компоненты высокой-плотности, обладающие изотропными механическими свойствами, устраняя недостатки адгезии слоев, обычно встречающиеся в стандартных деталях FDM. Наш процесс-по требованию обеспечивает сырую плотность более 98 %, позволяя производить функциональные детали, соответствующие физическим свойствам резины, полученной методом литья под давлением-, без высоких первоначальных затрат на стальные формы.
Наше предприятие поддерживает полный диапазон твердости по Шору от 75А до 98А. Для применений, требующих низкого поверхностного трения и улучшенных герметичных барьеров, мы интегрируем специализированные3D-печать MJF TPU, сглаженная паромпост-обработка. Эти гибкие компоненты предназначены для важнейших применений в автоматизированной пневматике, совместной робототехнике, автомобильной прокладке проводов и медицинской ортопедии.

Практические примеры производства эластомеров и инженерные решения по основным причинам
Как мы решали реальные-мировые проблемы с производительностью, чтобы обеспечить непревзойденную надежность.
Практический пример 1: Микро-разрушение уплотнений пневматического поршня из-за микропористости при давлении 0,6 МПа
· Профиль клиента:Производитель промышленных пневматических приводов в США.
· Приложение:Статические уплотнения для торцевых-крышек пневматических цилиндров при постоянном рабочем давлении 0,6 МПа.
· Первоначальный отказ:Клиент заказал 3000 печатей из ТПУ, напечатанных с использованием стандартных параметров машины. Во время окончательной проверки сборки 22% пневмоцилиндров не прошли испытания на удержание давления. Воздух под давлением просачивался через микроскопические пустоты внутри печатных слоев, вызывая потерю давления в системе. Компания Dazao покрыла расходы на авиаперевозку-грузоперевозку, сборку и простои клиента, в результате чего был убыток в размере 15 300 долларов США.
· Инженерная причина-Причина:Детали Multi Jet Fusion из ТПУ естественным образом демонстрируют микро-пористость, если плотность энергии спекания не откалибрована с учетом геометрии поперечного-секции компонента. Стандартная пост-обработка не позволяет герметизировать внутренние взаимосвязанные пустоты под активным давлением газа.
· Корректирующие действия:
1. Мы оптимизировали энергетический профиль инфракрасного термозакрепления машины, увеличив тепловую плотность, чтобы увеличить плотность исходной печати до более чем 98%.
2. Разработан обязательный этап герметизации вакуумной полимерной инфильтрацией (ВПИ). В этом процессе используется вакуум 0,09 МПа, который втягивает высокомолекулярный-герметизирующий полимер в любые микро-пустоты, отверждая их без изменения физической гибкости эластомера.
· Количественный результат:Последующие партииизготовленные на заказ уплотнения и прокладки из ТПУ, напечатанные на 3D-принтерепродемонстрировал статическую скорость утечки воздуха-менее или равную 0,3% при давлении менее 0,8 МПа, что положило конец проблемам с потерей давления.

Практический пример 2: Структурная усталость и разрушение бамперных решеток роботизированной руки
· Профиль клиента:Немецкий производитель совместной робототехники.
· Приложение:Амортизирующие-амортизирующие накладки на роботизированных манипуляторах предназначены для смягчения совместных столкновений.
· Первоначальный отказ:Порядка 1500 единиц подверглись сильной пластической деформации после четырех недель эксплуатации. Более 30 % деталей имели постоянную деформацию при сжатии, превышающую 20 %, что приводило к потере-способности пружинить и разрушению конструкции. Dazao взяла на себя затраты на изготовление замены и штрафы за простой клиента, понеся убыток в размере 12 500 долларов США.
· Инженерная причина-Причина:CAD-модель клиента имела изящные решетчатые стойки толщиной 1,2 мм. Во время печати MJF небольшая тепловая масса этих тонких элементов приводила к слишком быстрому рассеиванию тепла, что приводило к неполному плавлению полимера. В результате сердцевина стоек осталась недостаточно-спеченной. При циклическом сжатии плохо сросшиеся зерна полимера проскальзывают, вызывая ползучесть и необратимое разрушение конструкции.
· Корректирующие действия:
1. Реализован обязательный метод конечных элементов (FEA) и этап оптимизации топологии. Диаметр стоек был доведен до минимума 1,8 мм, а радиусы соединений были оптимизированы для распределения нагрузки.
2. Перекалиброваны параметры плавления MJF, увеличив время воздействия тепловой лампы на небольшие зоны поперечного-сечения, чтобы обеспечить полное плавление сердцевины.
· Количественный результат:Обновленный дизайн3D-печатные решетчатые конструкции из ТПУ для амортизацииограничил набор сжатия до<5%, sustaining 100,000 compression cycles without structural failure.

Практический пример 3: Усталостное растрескивание автомобильных кабельных муфт при изгибе
· Профиль клиента:Австралийский поставщик запасных частей для автомобильного рынка.
· Приложение:Сильфоны и гибкие чехлы защищают места соединений жгутов проводов в дверях автомобиля.
· Первоначальный отказ:2000 гибких ботинок были изготовлены с использованием ТПУ общего-назначения Shore 85A. За три месяца эксплуатации 18% гильз треснули у основания витков сильфона, обнажив внутреннюю проводку. Dazao заменил всю партию материалом с обновленным составом, поглотив 9800 долларов США на производственные и транспортные расходы.
· Инженерная причина-Причина:Исходный материал Shore 85A не обладал достаточной прочностью на разрыв или устойчивостью к истиранию, чтобы выдерживать высокочастотные напряжения сдвига и изгиба при острых внутренних радиусах сильфона.
· Корректирующие действия:
1. Спецификация материала обновлена до высокоизносостойкого-ТПУ по Шору 95А.
2. Скорректировали конструкцию детали, увеличив внутренние радиусы скруглений гофров сильфона с 0,5 мм до 1,5 мм для минимизации точек концентрации напряжений.
3. Применена 3D-печать MJF TPU с сглаживанием паром, чтобы закрыть микротрещины на поверхности, что устранило начальные точки для усталостных трещин.
· Количественный результат:С их помощью прочность на разрыв увеличилась на 35 %, а сопротивление разрыву — на 40 %.устойчивые к истиранию гибкие компоненты, напечатанные на 3D-принтере, при этом за три года активного использования автомобиля зарегистрировано нулевое количество отказов от растрескивания.

Три запатентованных решения для аддитивного производства гибких компонентов
Собственные процессы, разработанные для устранения распространенных недостатков аддитивного производства.
1. Соответствие решетчатой структуры FEA и производства
Мы анализируем физическое поведение перед печатью. Наша команда моделирует механическое поведение различных структур, включая гироиды, соты и ромбы. Мы согласовываем размер стойки и плотность ячеек непосредственно с требуемыми деформационными нагрузками, защищая детали от преждевременной деформации или потери упругости-обратной силы.
2. Двойное-ступенчатое полимерное уплотнение для непроницаемости для воздуха и жидкостей.
Мы решаем проблемы микро-пористости, связанные с необработанными 3D-отпечатками под давлением, с помощью двухэтапной последовательности запечатывания. Во-первых, мы повышаем плотность печати до более чем 98% за счет оптимизации профиля инфракрасной термозакрепки. Во-вторых, мы применяем вакуумную полимерную инфильтрацию (VPI), нанося химически-стойкое покрытие на внутренние каналы для обеспечения герметичности до 0,8 МПа.
3. База данных твердости по Шору и матрица выбора материалов
Мы ссылаемся на журналы физических характеристик, собранные для диапазона от 75 до 98 А по Шору. Эта база данных отслеживает фактические пределы растяжения, скорости износа и профили сжатия при температуре и химическом воздействии. Эти данные позволяют клиентам выбрать точную твердость и марку материала, необходимые для их конкретной механической нагрузки и окружающей среды.

Инженерные данные и характеристики материалов для 3D-печатного ТПУ
Сертифицированные данные о производительности и метрики жесткой калибровки для инженеров-механиков.
|
Инженерный параметр |
Шор 75A - 80A (высокая эластичность) |
Шор 85А - 90А (общего назначения) |
Шор 92A - 98A (высокая износостойкость) |
Стандарт испытаний |
|
Предел прочности |
6,5 МПа |
12,0 МПа |
22,0 МПа |
АСТМ Д412 |
|
Удлинение при разрыве |
> 450% |
> 350% |
> 280% |
АСТМ Д412 |
|
Прочность на разрыв |
35 кН/м |
55 кН/м |
85 кН/м |
АСТМ Д624 |
|
Компрессионный набор (23 градуса, 70 часов) |
< 8% |
< 12% |
< 15% |
АСТМ Д395 |
|
Необработанная плотность |
1,12 г/см³ |
1,15 г/см³ |
1,18 г/см³ |
АСТМ Д792 |
|
Максимальный объем сборки |
380 х 284 х 380 мм |
380 х 284 х 380 мм |
380 х 284 х 380 мм |
Промышленный МДЖФ |
|
Размерный допуск |
±0,15 мм |
±0,10 мм |
±0,10 мм |
DIN ISO 2768-м |
|
Обработка поверхности (как-напечатано) |
Ра 6.3 - 10.0 мкм |
Ра 6.3 - 10.0 мкм |
Ра 6.3 - 10.0 мкм |
Профилометр |
|
Поверхностная обработка (сглаженная) |
Ра 1.6 - 3.2 мкм |
Ра 1.6 - 3.2 мкм |
Ра 1.6 - 3.2 мкм |
Сглаживание паров |

Промышленное применение и динамические варианты использования гибких 3D-печатей
Динамические решения, разработанные для суровых условий эксплуатации и работы с большим-циклом.

Промышленная автоматизация и пневматика
Специально разработанные уплотнения клапанов, пневматические коллекторы и высокоэффективные-уплотнения, предназначенные для удержания давления при циклическом срабатывании.

Робототехника
Амортизирующие-амортизаторы, роботизированные захваты и защитные кожухи для совместной работы рук, выдерживающие многократное сжатие нагрузки.

Автомобильная промышленность и транспорт
Гибкие крышки проводки моторного отсека, смазочные чехлы и втулки для динамической прокладки кабелей, рассчитанные на выдержку тепла, масла и постоянного изгиба.

Медицинская реабилитация
Ортопедические головки-индивидуально для каждого пациента, ортопедические динамические стельки и удобные опорные подушечки, изготовленные из биосовместимых эластомерных составов.
Стандартный протокол поиска и рабочий процесс контроля качества
Прослеживаемые проверки и стандартизированные экспортные протоколы для глобальных цепочек поставок.
1. Проверка данных САПР и обзор DFM:Входящие файлы STEP или IGS оцениваются на предмет тонких стенок, минимальных размеров решетчатых стоек и переходов,-подверженных напряжениям.
2. Анализ твердости и применения:Мы проверяем рабочее давление, циклы динамического движения, химический контакт и рабочую температуру, чтобы подтвердить правильный класс твердости по Шору.
3. В-Мониторинге сборки процесса:Плотность энергии спекания, профили нагрева слоя и консистенция слоя порошка контролируются и регистрируются с интервалом в 1 секунду.
4. Постоб-обработка:Детали подвергаются автоматической дробеструйной-струйной обработке, химической обработке паром для уменьшения поверхностного трения и вакуумной полимерной герметизации для обеспечения герметичности.
5. Проверка и проверка качества:Окончательная проверка включает проверку твердости по Шору, проверку размеров с использованием КИМ и испытание герметичных компонентов под давлением. Мы предоставляем отчеты о первой проверке товара (FAI) при каждом заказе.
6. Упаковка и доставка:Детали упакованы в индивидуальные отсеки из защитного пенопласта, чтобы предотвратить деформацию при сжатии во время транспортировки за границу. Мы предлагаем условия доставки FOB, CIF и DDP.

Часто задаваемые вопросы

01.Можете ли вы производить промышленные гибкие детали, напечатанные на 3D-принтере?
02.Какие преимущества имеют детали для 3D-печати MJF TPU по сравнению с FDM?
03. Поставляете ли вы изготовленные на заказ уплотнения и прокладки из ТПУ, напечатанные на 3D-принтере?
04.Можете ли вы напечатать решетчатые конструкции из ТПУ для амортизации?
05. Устойчивы ли ваши компоненты ТПУ к истиранию?
06.Какие варианты твердости по Шору вы предлагаете для ТПУ?
Убедитесь, что ваши эластомерные компоненты рассчитаны на оптимальную прочность и производительность.
Загрузите свои 2D- и 3D-файлы САПР (формат STEP, IGS или STL) сегодня.
Наша команда инженеров рассмотрит ваши файлы, порекомендует правильную твердость по Шору, выполнит проверку DFM и предоставит подробное техническое предложение в течение 24 часов.
Связаться с нами

горячая этикетка : Услуги 3D-печати MJF TPU, изготовленные на заказ уплотнения и прокладки из ТПУ с 3D-печатью, решетчатые конструкции из ТПУ с 3D-печатью для амортизации, 3D-печать MJF TPU с сглаживанием паром